


|
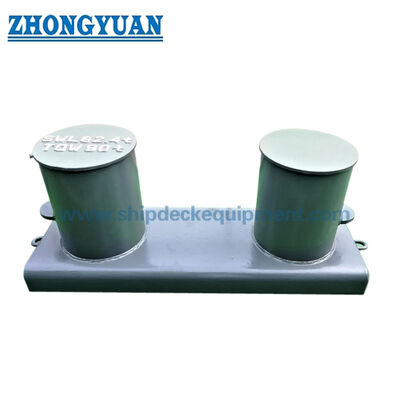
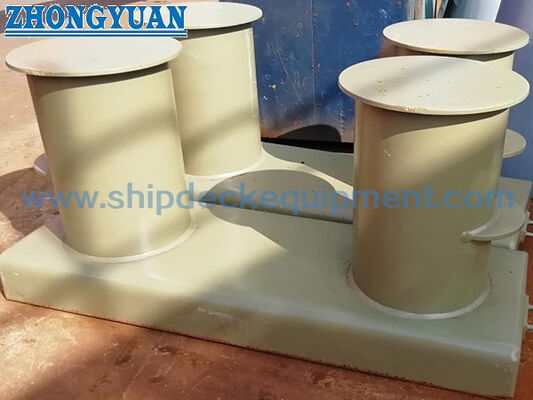
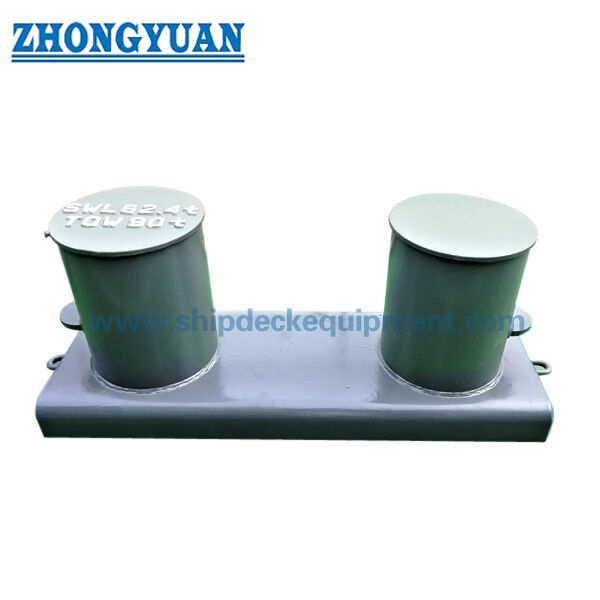
100–800 мм сварной швартовный тумбовый кнехт с широкой опорной плитой | Тип B по JIS F 2001
Подробная информация о продукте:
| Место происхождения: | Китай |
| Фирменное наименование: | Zhongyuan Marine Equipmen |
| Сертификация: | CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Makers Test Certificate |
| Номер модели: | стандартный или индивидуальный |
Оплата и доставка Условия:
| Количество мин заказа: | 1 единица |
|---|---|
| Цена: | Based on quotation |
| Упаковывая детали: | Экспортный стандартный поддон или индивидуальная упаковка |
| Время доставки: | На основе требований проекта |
| Условия оплаты: | Т/Т, Л/К |
| Поставка способности: | Изготовление по индивидуальному заказу в соответствии с требованиями проекта |
|
Подробная информация |
|||
| Стандарт: | JIS F 2001 Тип Б | Диапазон SWL: | 29KN- 981KN |
|---|---|---|---|
| Материалы: | C-Mn сталь, нержавеющая сталь, также может поставлять специальную сталь для ледокола | Номинальные диаметры: | от 100 до 800 мм |
| Масса: | 18от.9 до 3071 кг | Обработка поверхности: | пескоструйка до S2.5 + один слой эпоксидной фабрики, полированная нержавеющая сталь, доступна индиви |
| Сертификаты классификации: | CCS, NK, BV, ABS, DNV, LR, KR, RINA, IRS, RS и т. д. | ||
| Выделить: | Пал 2001-1990 зачаливания шлюпки JIS f,пал зачаливания шлюпки,Корабль JIS f 2001-1990 причаливая оборудование |
||
Характер продукции
100–800 мм сварной швартовный тумбовый кнехт с широким основанием | Тип B по JIS F 2001
Обзор продукта
Сварной швартовный тумбовый кнехт типа B по JIS F 2001 с широким основанием представляет собой палубное швартовное устройство, используемое для крепления швартовных концов на палубах судов. Конструкция типа B использует два сварных столба на широком основании, и кнехт обычно выбирается по стандартному типу, номинальному диаметру, допустимой рабочей нагрузке (SWL), расположению на палубе, типу каната, типу сварного соединения, требованиям к покрытию и объему сертификации.
Для этой сварной стальной конструкции столбы могут быть изготовлены из стальных труб или из листовой стали, свернутой в трубу и сваренной. Соединение трубы с основанием должно быть выполнено с помощью соответствующей канавочной сварки, а соединение с палубой должно соответствовать утвержденным сварочным деталям судостроительной верфи. Сварные швы или кромки, которые могут контактировать со швартовным концом, должны быть обработаны и отшлифованы до гладкости, чтобы уменьшить местный абразивный износ каната во время эксплуатации.
Краткие характеристики
• Тип продукта: сварной швартовный тумбовый кнехт с широким основанием → палубное сварное швартовное устройство для палубных конструкций судов.
• Стандарт и тип: JIS F 2001 Тип B, со ссылкой на ISO 13795 → кнехт с опорной плитой для судов и морских технологий.
• Диапазон SWL: от 29 до 981 кН из предоставленной таблицы → используется для первоначального выбора размера кнехта; усиление палубы и одобрение остаются на усмотрение проекта.
• Диапазон номинального диаметра: от 100 до 800 мм → охватывает позиции швартовки на палубах малых и больших судов в пределах предоставленного диапазона размеров типа B.
• Наружный диаметр столба: от Φ114,3 до Φ812,8 мм → ключевой размер столба для визуальной проверки, планирования изготовления и соответствия чертежам на веб-странице.
• Диапазон веса: от 18,9 до 3071 кг → полезно для расчета стоимости, погрузки, упаковки, планирования транспортировки и подготовки к установке на верфи.
• Метод изготовления: стальная труба или листовая сталь, свернутая в трубу → продольные сварные швы и зоны контакта с канатом должны быть отшлифованы до гладкости, где это применимо.
• Обработка поверхности: абразивная очистка Sa 2,5 + один слой эпоксидного заводского грунта в качестве эталона → полированная, оцинкованная или индивидуальная отделка может быть обсуждена при указании.
Основные технические параметры
Основные размеры на веб-странице для сварного швартовного тумбового кнехта типа B по JIS F 2001. Размеры указаны в мм, если не указано иное. Значения SWL взяты из предоставленной таблицы и не должны быть преобразованы в разрывное усилие каната (MBL), испытательную нагрузку или разрушающую нагрузку без подтверждения проекта.
| Номинальный диаметр (мм) | SWL (кН) | Вес (кг) | A (мм) | B(мм) | C(мм) | D(мм) | Φ(мм) |
| 100 | 29 | 18,9 | 196 | 250 | 165 | 445 | 114,3 |
| 125 | 39 | 29,4 | 246 | 315 | 195 | 540 | 139,8 |
| 160 | 49 | 44,7 | 316 | 400 | 225 | 670 | 165,2 |
| 200 | 78 | 79,5 | 378 | 500 | 290 | 860 | 216,3 |
| 250 | 118 | 139 | 470 | 630 | 360 | 1065 | 267,4 |
| 315 | 196 | 261 | 597 | 800 | 430 | 1300 | 318,5 |
| 355 | 255 | 361 | 663 | 890 | 480 | 1475 | 355,6 |
| 400 | 314 | 502 | 749 | 1000 | 550 | 1630 | 406,4 |
| 450 | 382 | 685 | 841 | 1130 | 620 | 1840 | 457,2 |
| 500 | 451 | 911 | 928 | 1250 | 690 | 2040 | 508,0 |
| 560 | 549 | 1208 | 1025 | 1380 | 750 | 2240 | 558,8 |
| 630 | 686 | 1601 | 1152 | 1570 | 820 | 2510 | 609,6 |
| 710 | 804 | 2252 | 1294 | 1750 | 960 | 2840 | 711,2 |
| 800 | 981 | 3071 | 1480 | 2000 | 1100 | 3240 | 812,8 |
Руководство по выбору и запросу
Шаг 1: Подтвердите сварной швартовный тумбовый кнехт типа B по JIS F 2001 и выберите номинальный диаметр / SWL в соответствии со схемой швартовки судна.
Шаг 2: Подтвердите тип каната, размер каната, ожидаемое направление прокладки каната, схему швартовных концов и то, предназначен ли кнехт для нового строительства или замены.
Шаг 3: Подтвердите положение установки на палубе, усиление палубы, сварное соединение опорной плиты, подготовку канавки и любые требования к сварке или неразрушающему контролю на верфи.
Шаг 4: Подтвердите требования к изготовлению: столбы из стальных труб или листовой стали, свернутой в трубу, канавочная сварка трубы с основанием и шлифовка сварных швов в зонах контакта с канатом.
Шаг 5: Подтвердите марку материала, обработку поверхности, систему покрытия, требования к оцинковке / полировке, если применимо, и требования к защите от коррозии.
Шаг 6: Подтвердите объем сертификации перед запросом предложения: сертификат производителя, сертификат материала, сертификат классификационного общества, инспекция с участием представителя заказчика или требование одобрения классификационного общества.
Шаг 7: Укажите количество, тип судна, монтажный чертеж или референсное фото, место доставки, требования к упаковке и требуемое время доставки.
Конструкция
Два сварных вертикальных столба | Широкое основание | Канавочные сварные соединения трубы с основанием | Кромка сварного соединения с палубой | Гладкие отшлифованные сварные швы в зонах контакта с канатом | Конструкция из стальной трубы или трубы из листовой стали | Заводской грунт или указанная обработка поверхности
Преимущества в области изготовления, сварки и инженерии швартовки
• Широкое основание типа B обеспечивает четкое сварное соединение с палубой для швартовных станций судна; окончательное усиление палубы и детали сварки должны быть подтверждены верфью или проектным бюро.
• Столбы из стальных труб или столбы из листовой стали, свернутой в трубу, могут использоваться в соответствии с требованиями проекта, наличием материалов и планом изготовления.
• При сворачивании листа в трубу продольный шов должен быть сварен и отшлифован до гладкости, особенно там, где канат может проходить над поверхностью столба или контактировать с ней.
• Подготовка канавки в соединении трубы с основанием обеспечивает более глубокое проплавление сварного шва и лучшую структурную непрерывность при выполнении в соответствии с утвержденной технологической картой сварки (WPS).
• Кромка сварного соединения с палубой может быть подготовлена для сварки с глубоким проплавлением, где это требуется проектным чертежом, но окончательная форма сварного шва, катет сварного шва, неразрушающий контроль и участие представителя классификационного общества должны быть подтверждены до начала производства.
• Гладкие, обработанные поверхности в зонах контакта с канатом помогают уменьшить локальное контактное воздействие на стальной трос, манильский/сизалевый или синтетический канат во время обычной швартовки.
• Предоставленный диапазон SWL от 29 до 981 кН позволяет покупателю выбирать по швартовной нагрузке, не путая SWL с разрывным усилием каната (MBL), испытательной нагрузкой или разрушающей нагрузкой.
• Обработка поверхности может быть согласована со спецификацией окраски судна, условиями окружающей среды и требованиями инспекции владельца.
Пользовательские атрибуты
• Стандарт: JIS F 2001 Тип B → использовать, когда чертеж судна или спецификация владельца предусматривают конструкцию кнехта типа B с опорной плитой.
• Название продукта: сварной швартовный тумбовый кнехт → палубное швартовное устройство для крепления швартовных концов, не подъемное устройство.
• Форма основания: широкое основание → обеспечивает сварную поверхность на палубе и должно быть проверено с учетом усиления палубы и деталей сварки.
• Диапазон SWL: от 29 до 981 кН → выбирайте в соответствии с предоставленной таблицей и расчетом швартовки по проекту.
• Номинальный диаметр: от 100 до 800 мм → основная база для расчета стоимости, соответствия чертежам и идентификации продукта.
• Варианты материалов: углеродистая сталь / нержавеющая сталь / специальная сталь для ледокольных проектов → окончательная марка материала и прослеживаемость должны быть подтверждены.
• Метод изготовления: стальная труба или листовая сталь, свернутая в трубу → отделка сварного шва важна для защиты каната.
• Требования к сварке: канавочная сварка трубы с основанием и сварка с палубой → окончательная форма сварного шва, WPS / неразрушающий контроль и объем участия классификационного общества должны быть подтверждены.
• Применимые типы канатов: стальной трос, манильский и сизалевый канат, синтетический канат → размер каната и направление прокладки должны быть подтверждены по чертежу судна.
• Обработка поверхности: абразивная очистка Sa 2,5 + эпоксидный заводской грунт в качестве эталона → окончательное покрытие, оцинковка или полировка выполняются в соответствии с требованиями проекта.
• Требования к сертификации: доступны по запросу в соответствии с требованиями проекта → объем инспекции и одобрения классификационного общества должен быть подтвержден до запроса предложения.
Принцип работы
Швартовный конец проводится вокруг тумбового кнехта → Нагрузка от каната удерживается двумя сварными столбами → Локальная сила передается через сварные соединения трубы с основанием и широкое основание → Нагрузка передается на усиленную конструкцию палубы через сварное соединение с палубой → Инспекция и окончательное покрытие выполняются в соответствии с требованиями проекта.
Применение
Балкеры | Танкеры | Контейнеровозы | Суда общего назначения | Рабочие катера | Буксиры | Швартовные станции на палубе судна | Проекты нового строительства на верфях | Проекты замены и ремонта
Сертификаты и преимущества
Сертификаты могут быть оформлены в соответствии с требованиями проекта, объемом инспекции, прослеживаемостью материалов, документацией по сварке и процедурой одобрения классификационным обществом.
Сертификация: CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Сертификат испытаний производителя.
Чертежи и фотографии

Часто задаваемые вопросы
В1: Как выбрать правильный размер кнехта типа B по JIS F 2001?
О1: Выберите номинальный диаметр и SWL в соответствии со схемой швартовки судна, типом каната, размером каната, направлением прокладки каната, усилением палубы и требованиями к одобрению проекта. Предоставленная таблица SWL предназначена для выбора кнехта и не должна рассматриваться как разрывное усилие каната (MBL) или испытательная нагрузка.
В2: Почему широкое основание важно для кнехтов типа B?
О2: Широкое основание обеспечивает сварное соединение с палубой и помогает распределить усилие от кнехта на конструкцию судна. Фактическая толщина палубной плиты, усиление, форма сварного шва и требования к инспекции должны быть подтверждены верфью или проектным бюро.
В3: Какие детали сварки и изготовления следует подтвердить перед заказом?
О3: Подтвердите, изготовлены ли столбы из стальных труб или из листовой стали, свернутой в трубу, детали канавочной сварки трубы с основанием, подготовку сварного соединения с палубой, требования к катету сварного шва или проплавлению, объем WPS / неразрушающего контроля, сертификат материала, обработку поверхности и требуется ли участие представителя классификационного общества.