


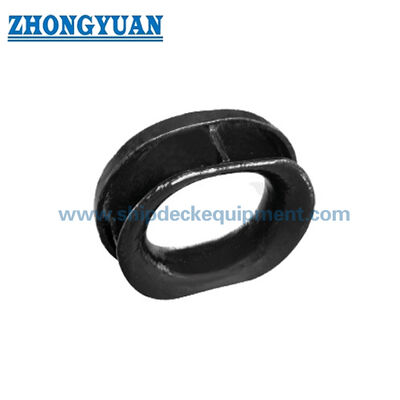
|
Защитный шлагбаум для привязки и буксировки
Подробная информация о продукте:
| Место происхождения: | Китай |
| Фирменное наименование: | Zhongyuan Marine Equipmen |
| Сертификация: | CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Makers Test Certificate |
| Номер модели: | стандартный или индивидуальный |
Оплата и доставка Условия:
| Количество мин заказа: | 1 единица |
|---|---|
| Цена: | Based on quotation |
| Упаковывая детали: | Экспортный стандартный поддон или индивидуальная упаковка |
| Время доставки: | На основе требований проекта |
| Условия оплаты: | Т/Т, Л/К |
| Поставка способности: | Изготовление по индивидуальному заказу в соответствии с требованиями проекта |
|
Подробная информация |
|||
| Стандарт: | ИСО 13713 | Тип: | Б; Тип на фальшборте |
|---|---|---|---|
| Диапазон SWL: | от 36 до 140 Т | Материалы: | Литье C-Mn стали, Литье нержавеющей стали, также можем поставлять специальную сталь для ледоколов. |
| Масса: | 48-266 кг | Обработка поверхности: | пескоструйная обработка до S2,5 + один слой эпоксидной межоперационной грунтовки, полированная нержа |
| Сертификаты классификации: | CCS, NK, BV, ABS, DNV, LR, KR, RINA, IRS | ||
| Выделить: | чурка iso 13713 причаливая,abs причаливая чурку,корабль iso 13713 буксируя оборудование |
||
Характер продукции
Защитный шлагбаум для привязки и буксировки
Обзор продукции
Привязка ISO 13713 типа B - это литой стальной проводник, установленный на батуте, используемый для проводки привязки от внутренней стороны судна к внешней стороне через гладкое закрытое отверстие.Отливка тела сварка в конструкции оплот, поэтому конструктор судна или верфь должны подтвердить окружающую арматуру, расположение сварки, направление провода линии и местную передачу нагрузки до установки.
Эта конфигурация типа B обычно выбирается для нейлона и других синтетических верёвок.выбранный размер и радиус соприкосновения должны быть проверены с учетом минимального радиуса изгиба и руководства по снижению прочности производителя веревкиДля устройств из проволоки и веревки, применимый стандарт закрытого колка и требования к конструкции сосуда должны быть подтверждены отдельно.
Быстрые спецификации
- Стандарт и тип: ISO 13713 Тип B → сварный козырь, установленный на балконе, для проводки линии через боковую часть судна.
- Номинальный диапазон размеров: от 250 × 200 до 500 × 250B → семь стандартных комбинаций размеров/груз для различных устройств причалов.
- Справочный диапазон SWL: от 353 до 1373 кН (36 до 140 т) → значения таблицы являются эталонными значениями; фактическая маркировка зависит от утвержденных условий нагрузки.
- Расчетная масса: от 48 до 266 кг → полезна для планов подъема, обработки установки, упаковки и оценки груза.
- Варианты материалов: литая сталь C-Mn или литая нержавеющая сталь → специальная литая сталь низкой температуры для проектов ледового обслуживания требует подтверждения требований к классу и воздействию.
- Обработка поверхности: абразивное раздувание до Sa 2,5 + однослойный эпоксидный магазинный праймер → окончательное покрытие соответствует спецификации краски сосуда; отделка из нержавеющей стали может быть отполирована при необходимости.
- Инженерный фокус: гладкий радиус контакта веревки, контролируемое качество литья, правильное проволочное проволока, эквивалентная прочность сварки и адекватное укрепление балкона.
Основные технические параметры
| Номинальный размер L x H |
I1 | I2 | В. | H1 | Н2 | В | R | R1 | R2 |
| 250 х 200 | 450 | 398 | 154 | 408 | 327 | 57 | 100 | 200 | 174 |
| 300 х 250 | 516 | 460 | 168 | 466 | 387 | 60 | 125 | 233 | 205 |
| 350 х 250 | 582 | 520 | 177 | 482 | 395 | 65 | 125 | 241 | 210 |
| 400 х 250 | 652 | 588 | 193 | 502 | 412 | 70 | 125 | 251 | 219 |
| 450 х 250 | 734 | 662 | 213 | 534 | 433 | 77 | 125 | 267 | 231 |
| 500 х 250 А | 812 | 730 | 237 | 562 | 447 | 82 | 125 | 281 | 240 |
| 500 х 2508 | 828 | 750 | 253 | 578 | 466 | 82 | 125 | 289 | 250 |
| Номинальный размер L x H |
R3 | T | T1 | Протяженность сварной ноги a | SWL b | Расчетная масса c | |||
| z1 | z2 | kN | t | в кг | |||||
| 250 х 200 | 78 | 26 | 20 | 8 | 8 | 353 | 36 | 48 | |
| 300 х 250 | 85 | 27 | 24 | 8 | 9,5 | 491 | 50 | 83 | |
| 350 х 250 | 90 | 29 | 25 | 9 | 10 | 589 | 60 | 100 | |
| 400 х 250 | 98 | 34 | 32 | 9,5 | 13 | 736 | 75 | 145 | |
| 450 х 250 | 108 | 41 | 36 | 12,5 | 14,5 | 981 | 100 | 215 | |
| 500 х 250 А | 120 | 41 | 36 | 12,5 | 14,5 | 1128 | 115 | 235 | |
| 500 х 2508 | 128 | 48 | 41 | 14,5 | 16,5 | 1373 | 140 | 266 | |
| а)Способ сварки может быть изменен на основе того же объема/прочности сварки. bПриведенные SWL предназначены только для справки. "SWL", обозначенный на фитинге, может регулироваться в зависимости от фактических условий нагрузки на крепление веревки в соответствии с соглашением между пользователем и производителем. ВРасчетная масса предназначена только для справки. |
|||||||||
Руководство по выбору и расследованию
Шаг первый:Подтвердить ISO 13713 тип B, номинальный размер и требует ли устройство судна установки на балконе вместо установки на палубе.
Шаг 2:Укажите тип верёвки, диаметр, конструкцию, MBL, производителя верёвки, минимальное требование радиуса изгиба и любой указанный фактор уменьшения прочности.
Шаг третий:Укажите конструктивную нагрузку на судно, ожидаемые горизонтальные и вертикальные углы направления линии и требуемую маркировку приспособления, чтобы эталонный SWL не использовался за пределами утвержденных условий загрузки.
Шаг 4:Подтвердить открытие балкона, поддерживающую конструкцию, арматуру, положение установки, доступ к сварке, профиль сварки и процедуру сварки, применимую на верфи или классе.
Шаг 5:Подтвердить качество материала, минимальную температуру конструкции или требования к классу льда, обработку поверхности, систему конечного покрытия и требования к полировке из нержавеющей стали, если применимо.
Шаг 6:Укажите количество, сертификат и объем инспекции, тип судна, чертеж или фотографию, пункт назначения и требуемое время доставки.
Структура
Закрытое отверстие литой верёвки гладкий радиус контакта верёвки крепостное тело литой верёвки сварные зоны соединения местная поддерживающая и усиливающая структура застежка или нержавеющая сталь
Преимущества литья, контакта с веревкой и установки
- Закрытое отверстие контролирует путь веревки через оплот и обеспечивает непрерывную округлую контактную поверхность вместо острых краев пластины.
- После литья поверхности, с которыми соприкасаются веревки, облицовываются и сглаживаются, чтобы удалить вредные острые края, шероховатость или нерегулярность, которые могут ускорить абразию.
- Серия размеров сочетает в себе увеличение радиуса контакта, размеры стенки, эталонный SWL, требования к коленкам сварки и массу литья для прогрессивных диапазонов нагрузки на причалы.
- В конструкцию сосуда заваривается козырь; сила контакта линии переносится через отливный корпус и зоны сварки в усиленный оплот, что делает необходимым пересмотр поддерживающей структуры.
- Если предлагается другой метод сварки, то должен быть продемонстрирован эквивалентный объем и прочность сварки, которые должны быть приняты конструктором судна, верфи и класса, в зависимости от случая.
- Проверка литья, прослеживаемость материала, объем НДТ, проверка размеров, проверка покрытия и требования к свидетелям могут быть организованы в соответствии с согласованным проектом и объемом классификации.
Атрибуты настройки
- Стандарт: ISO 13713 → стандартная ссылка на размеры и эталонные характеристики судовых причалов типа B.
- Тип: Тип B, установленный на батуте → выбран, когда линия причала проходит через батут судна изнутри на борт.
- Номинальный размер: 250 × 200 до 500 × 250B → выбирается по расположению веревки, нагрузке на линию, радиусу контакта, доступному пространству и утвержденному рисунку сосуда.
- Ссылка SWL: 36 / 50 / 60 / 75 / 100 / 115 / 140 t → фактическая маркировка установки зависит от согласованных условий загрузки.
- Материал: литая C-Mn сталь / литая нержавеющая сталь / специальная низкотемпературная литая сталь → точное качество, свойства удара и объем прослеживаемости должны быть подтверждены.
- Поверхностная обработка: Sa 2.5 взрыв + эпоксидный магазинный праймер / полированная нержавеющая сталь / проектная покрытие → конечная система соответствует спецификации заказа.
- Инспекция и сертификация: доступны в соответствии с требованиями проекта → тип сертификата, свидетельство класса, НДТ и материальная документация должны быть определены до предложения.
Как это работает
Mooring line approaches the bulwark → Line passes through the closed Type B chock → Rounded contact surface controls the rope path and bend → Contact force is transferred through the cast body and welds → Reinforced bulwark structure distributes the load into the hull
Заявления
Ship-side mooring stations | Bulwark rope openings | Synthetic mooring lines | Cargo vessels | Tankers | Bulk carriers | Container vessels | Tug and workboat mooring arrangements | Newbuilding and replacement projects
Сертификации и преимущества
Сертификаты могут быть организованы в соответствии с требованиями проекта, объемом инспекции, отслеживаемостью материалов и процедурой одобрения классом общества..
Сертификация: CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, сертификат испытания производителей.
Рисунок и фотографии

Частые вопросы
Вопрос 1: Как выбрать правильный размер ISO 13713 типа B?
A1: Использовать устройство причалов судна, тип и диаметр веревки, MBL веревки, направление изготовителя радиуса изгиба, углы провода линии, конструктивную нагрузку, пространство в блоке, детали сварки,и одобрения несущей конструкцииСтандартные значения SWL являются базовыми значениями и не заменяют проверку фактического состояния нагрузки.
Вопрос 2: Подходит ли этот кнопок типа B для проволочной веревки?
A2: обычно используется с нейлоном или другими синтетическими веревками, поскольку доступное соотношение изгиба может быть не подходит для проволочной веревки.Строительство канатов, минимальный диаметр лопасти или изгиба, конструкция сосуда и требования к классу.
Вопрос 3: Можно ли рассматривать козырь как буксирующую или подъемную точку?
Ответ 3: Это не точка подъема. Не следует принимать на себя тяговую функцию с точки зрения SWL для ориентировочной стоянки; любое применение тяги требует отдельного подтверждения грузового корпуса, направления линии, системы веревки,сварки, укрепление корпуса и утверждение классификации.