


|
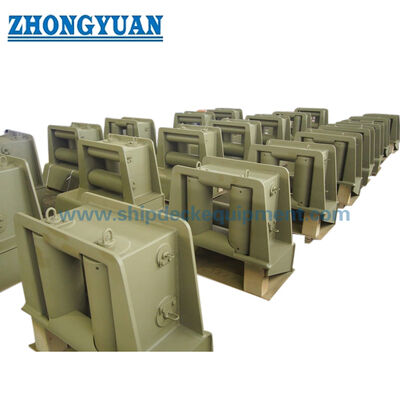
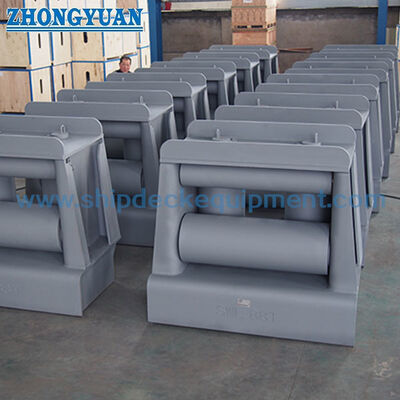
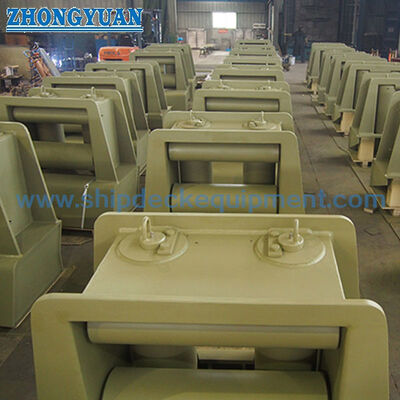
Четырехкатушный универсальный фейрлид с верхним катушкой. ISO 13733 Тип 4R для причалов судов.
Подробная информация о продукте:
| Место происхождения: | Китай |
| Фирменное наименование: | Zhongyuan Marine Equipmen |
| Сертификация: | CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Makers Test Certificate |
| Номер модели: | стандартный или индивидуальный |
Оплата и доставка Условия:
| Количество мин заказа: | 1 единица |
|---|---|
| Цена: | Based on quotation |
| Упаковывая детали: | Экспортный стандартный поддон или индивидуальная упаковка |
| Время доставки: | На основе требований проекта |
| Условия оплаты: | Т/Т, Л/К |
| Поставка способности: | Изготовление по индивидуальному заказу в соответствии с требованиями проекта |
|
Подробная информация |
|||
| Тип модели: | 4R, 4 ролика | Функция: | Привязка и буксировка |
|---|---|---|---|
| Номинальный размер: | 140, 160, 180, 200, 250, 300А, 300В, 400А, 400В и 400С | Безопасная рабочая нагрузка (SWL): | 14~140МТ |
| Нагрузка направления: | Горизонтальная нагрузка и вертикальная нагрузка | Материалы: | C-Mn сталь, мягкая сталь, нержавеющая сталь |
| Обработка поверхности: | пескоструйка до S2,5 + один слой эпоксидной фабрики, полированный, оцинкованный, доступная индивидуа | Сертификаты классификации: | CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA |
| Выделить: | Корабль ISO 13733 буксируя оборудование,Всеобщие fairleads с верхним роликом,Fairleads ISO 13733 с верхним роликом |
||
Характер продукции
Четырехкатушный универсальный фейрлид с верхним катушкой. ISO 13733 Тип 4R для причалов судов.
Обзор продукции
Универсальный фэрлид ISO 13733 типа 4R представляет собой на палубе устанавливаемое судовое навесное и буксировочное вертолетное руководство с двумя вертикальными и двумя горизонтальными роликами, расположенными вокруг одного закрытого отверстия для прохода верёвки.Верхний горизонтальный ролик помогает контролировать движение веревки вверх, в то время как вертикальные ролики направляют перемены ведущих борта и правого борта, а нижний ролик поддерживает веревку, когда она проходит между палубой судна и рабочим направлением снаружи.
Поставляемый диапазон охватывает номинальные размеры от 140 до 400C с базовыми значениями SWL от 137 до 1373 кН (14 до 140 тонн).Устройство причаления или буксировки судна, тип и диаметр веревки, горизонтальное и вертикальное направление провода, радиус контакта ролика, фундамент палубы, детали сварки, область проверки,и окончательная маркировка нагрузки должна быть подтверждена до производства.
Быстрые спецификации
- Тип изделия: универсальная пряжа типа 4R с верхним роликом → два вертикальных и два горизонтальных ролика образуют одно контролируемое отверстие для пропускания веревки.
- Применение: Руководство привязки судна и буксировочных канатов → конечная работа буксира, динамическая база нагрузки и угол работы должны быть подтверждены конструктором судна.
- Номинальный диапазон размеров: 140 / 160 / 180 / 200 / 250 / 300A / 300B / 400A / 400B / 400C → Номинальный размер связан с серией основных роликов с наружным диаметром.
- Справочный диапазон SWL: от 137 до 1373 кН (14 до 140 т) → используйте приведенное стандартное значение таблицы вместе с утвержденным направлением нагрузки и конструкцией палубного фундамента.
- Диапазон открытия веревки: 195 × 150 до 350 × 250 мм → подтверждает четкую геометрию прохода для маршрутизации веревки и координации тяги.
- Расчетный диапазон веса: от 159 до 2114 кг → относительно обработки, транспортировки, планирования установки и процедуры установки на палубе.
- Установка: сварная конструкция на палубе → длина сварной ноги, несущая конструкция и местное укрепление должны соответствовать утвержденному чертежу сосуда.
- Основное направление изготовления: свободное вращение ролика, выровненные валы, гладкие поверхности соприкосновения веревки, контролируемое искажение сварки и прослеживаемый материал / область проверки.
Основные технические параметры
| Номинальный размер Dn |
B x H | D1 | D2 | h | h1 | h2 | b | b1 | b2 | b3 | b4 | w | в | |
| 140 | 195 х 150 | 139,8 | 114,3 | 277 | 130 | 480 | 335 | 515 | 656 | 820 | 140 | 260 | 150 | |
| 160 | 200 х 150 | 165,2 | 114,3 | 290 | 145 | 515 | 365 | 570 | 730 | 920 | 140 | 310 | 175 | |
| 180 | 200 х 150 | 190,7 | 139,8 | 315 | 155 | 560 | 391 | 620 | 800 | 1000 | 140 | 360 | 200 | |
| 200 | 200 х 150 | 216,3 | 139,8 | 328 | 170 | 590 | 416 | 675 | 896 | 1110 | 140 | 410 | 225 | |
| 250 | 250 х 200 | 267,4 | 165,2 | 416 | 195 | 715 | 517 | 825 | 1 046 | 1270 | 180 | 520 | 280 | |
| 300А | 300 х 250 | 318,5 | 216,3 | 517 | 220 | 870 | 618 | 980 | 1 206 | 1480 | 200 | 620 | 330 | |
| 300B | 300 х 250 | 318,5 | 216,3 | 517 | 220 | 870 | 618 | 980 | 1 206 | 1480 | 200 | 620 | 330 | |
| 400A | 350 x 250 | 406,4 | 216,3 | 561 | 265 | 960 | 756 | 1 210 | 1 450 | 1750 | 200 | 795 | 420 | |
| 400B | 350 x 250 | 406,4 | 216,3 | 561 | 265 | 960 | 756 | 1 210 | 1 450 | 1750 | 200 | 795 | 420 | |
| 400C | 350 x 250 | 406,4 | 216,3 | 561 | 265 | 960 | 756 | 1 210 | 1 450 | 1750 | 200 | 795 | 420 | |
| Номинальный размер Dn |
e | w1 | w2 | T | T1 | Т2 | Т3 | Т4 | f | Сварная нога длина z1 |
Сварная нога длина z2 |
SWL (kN) |
SWL (тонны) |
Вес (в кг) |
| 140 | 70 | 30 | 100 | 12 | 10 | 10 | 12 | 12 | 3 | 7 | 4 | 137 | 14 | 159 |
| 160 | 83 | 40 | 100 | 14 | 10 | 14 | 14 | 14 | 4 | 7 | 5 | 196 | 20 | 218 |
| 180 | 95 | 40 | 100 | 16 | 10 | 14 | 16 | 16 | 4 | 7 | 5 | 245 | 25 | 279 |
| 200 | 108 | 50 | 100 | 18 | 12 | 16 | 18 | 18 | 6 | 9 | 7 | 314 | 32 | 373 |
| 250 | 133 | 65 | 200 | 22 | 16 | 18 | 20 | 20 | 6 | 11 | 7 | 510 | 52 | 730 |
| 300А | 159 | 80 | 200 | 24 | 20 | 22 | 24 | 22 | 7 | 14 | 8 | 687 | 70 | 1173 |
| 300B | 159 | 80 | 200 | 26 | 22 | 24 | 24 | 22 | 8 | 15 | 9 | 736 | 75 | 1267 |
| 400A | 203 | 100 | 200 | 26 | 22 | 22 | 32 | 28 | 7 | 15 | 8 | 981 | 100 | 1710 |
| 400B | 203 | 100 | 200 | 28 | 24 | 26 | 32 | 28 | 8 | 17 | 9 | 1 256 | 128 | 1958 |
| 400C | 203 | 100 | 200 | 30 | 26 | 28 | 32 | 28 | 8 | 18 | 9 | 1 373 | 140 | 2114 |
Руководство по выбору и расследованию
Шаг 1: Подтвердите ISO 13733 тип 4R и выберите номинальный размер от 140 до 400 °C в соответствии с устройством привязки / буксировки судна и утвержденным графиком монтажа.
Шаг 2: Подтвердить тип веревки, диаметр веревки, минимальное требование радиуса изгиба, ожидаемый угол провода веревки и необходимо ли рассматривать горизонтальную, вертикальную или комбинированную направленную нагрузку.
Шаг 3: Подтвердите требуемую SWL и базу нагрузки. Для серии роликов 300 и 400 укажите правильный вариант нагрузки A / B / C, а не выбирайте только по диаметру ролика.
Шаг 4: Укажите расположение палубы, чертеж фундамента / арматуры, интерфейс сварки, положение установки и доступный окружающий просвет.
Шаг 5: Подтвердить классы материалов для изготовленного корпуса, роликов, валов, кустов или подшипников, а также прослеживаемость материала и любые требования к низкой температуре или обслуживанию на льду.
Шаг 6: Подтвердить систему покрытия, отделку поверхности с контактным роликом, устройство смазки/обслуживания, требования к классной инспекции, испытаниям или расчетам и окончательную маркировку SWL.
Шаг 7: Укажите количество, тип судна, состояние нового или замененного судна, место назначения доставки, требуемое время доставки и справочный чертеж или фотографии, если они доступны.
Структура
Two vertical rollers | Upper horizontal roller | Lower horizontal roller | Enclosed rope-passing opening | Main and secondary roller shafts | Bush / bearing arrangement to be confirmed | Fabricated deck seat and supporting plates | Deck-welded foundation interface
Преимущества ролика, сварки и техники
- Устройство из четырех роликов направляет веревку через горизонтальные и вертикальные изменения направления, уменьшая прямой контакт с стальными краями.
- Верхний горизонтальный ролик контролирует движение веревки вверх и помогает удерживать веревку в пределах определенного прохода при изменении направления ведра во время привязки или буксировки.
- Варианты A / B / C с одинаковым номинальным диаметром ролика обеспечивают различную грузоподъемность без изменения базового номинального размера; поэтому точный вариант должен быть указан в запросе.
- Валы роликов и несущие пластины должны быть выровнены таким образом, чтобы каждый ролик свободно вращался при контакте с веревкой без связывания, ненормального бокового контакта или местных помех.
- Поверхности, на которых связывается веревка, должны быть гладкими и свободными от острых краев, пятен сварки, вредных нарушений или накоплений покрытия, которые могут изнашивать веревку.
- Сварное сиденье переносит реакции феерлида в структуру корабля.и методы проверки должны быть проверены верфи или конструкторской службой судна.
- Для буксировки, диапазон рабочей нагрузки, динамические эффекты, изменения провода веревки,и аварийные условия эксплуатации могут отличаться от обычного привязки и должны быть подтверждены в утвержденной проектной документации.
Атрибуты настройки
- Стандарт: ISO 13733 → издание и принятие проекта подтверждается в соответствии со спецификацией заказчика.
- Тип: 4R → четыре ролика, расположенные как два вертикальных и два горизонтальных ролика вокруг одного отверстия для пропускания веревки.
- Номинальный размер: от 140 до 400 °C → связан с серией главного валика с наружным диаметром; букваный суффикс обозначает различные варианты SWL.
- Справочная SWL: 137 - 1,373 кН → окончательно выбранная и отмеченная SWL должна соответствовать утвержденному сценарию нагрузки и соглашению о проекте.
- Направление нагрузки: горизонтальное и вертикальное провода → допустимое направление, угол и комбинированное состояние нагрузки требуют подтверждения чертежа.
- Материал: C-Mn сталь / мягкая сталь / опции из нержавеющей стали → точное расписание материалов компонента и требования к сварке должны быть подтверждены.
- Установка: Сварка на палубе → фундамент, арматура, размер сварки и область осмотра являются частью конструкции судна.
- Поверхностная обработка: Sa 2.5 взрыв плюс эпоксидный магазинный праймер в качестве ссылки → окончательное покрытие, оцинкованный вариант или отделка из нержавеющей стали следует спецификации заказа.
- Требования к сертификату: доступны в соответствии с объемом проекта → обследование класса, сертификаты материалов, документация производителя и требования к свидетелям должны быть согласованы до предложения.
Как это работает
Mooring or towing rope approaches the fairlead → Vertical rollers control lateral lead → Lower and upper horizontal rollers control downward / upward lead → Rope passes through the enclosed opening with rolling contact → Fairlead reactions transfer through the welded seat into the reinforced deck structure
Заявления
Ship mooring stations | Towing lead positions | Tug and workboat deck arrangements | Cargo vessels | Tankers | Offshore support vessels where project specification permits | Newbuilding projects | Replacement fairlead installations
Сертификации и преимущества
Сертификаты и инспекционная документация могут быть организованы в соответствии с требованиями проекта, отслеживаемостью материалов, утвержденными чертежами, объемом испытаний / расчетов и процедурой классификационного общества.
Сертификация: CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, сертификат испытания производителей.
Рисунок и фотографии

Частые вопросы
Вопрос 1: В чем разница между типом 4R и более простым двухкатушным фейрлидом?
A1: Тип 4R использует два вертикальных и два горизонтальных ролика вокруг одного закрытого отверстия, поэтому он может направлять изменения как в боковом, так и в вертикальном проводе веревки.Устройство с двумя роликами обычно контролирует меньше направлений провода и не должно рассматриваться как взаимозаменяемая структура без проверки чертежа сосуда.
Вопрос 2: Почему номинальные размеры 300 и 400 имеют варианты A / B / C?
A2: Суффикс буквы определяет различные эталонные уровни SWL для фейрлидов, использующих один и тот же диаметр главного ролика и размер развязки веревки.400A, 400B или 400C.
Вопрос 3: Можно ли выбрать фейрлида только по таблице SWL?
Ответ 3: Нет. При выборе также следует подтвердить тип веревки и диаметр, минимальные требования к изгибу, угол и направление нагрузки, привязку или буксировку, фундамент палубы, детали сварки, требования класса,и окончательная утвержденная маркировка груза.